Esta guía está escrita para responsables de decisiones de compra, gerentes de planta e ingenieros técnicos internacionales que evalúan compresores de aire de tornillo de baja presión para la fabricación textil. Explica por qué los compresores estándar de 7–8 bar son la especificación incorrecta para la mayoría de las aplicaciones textiles, cómo la tecnología PM VSD de baja presión entrega ahorros energéticos del 25–40%, y qué estándar de calidad de aire (ISO 8573-1 Clase 2.4.2) se requiere para la tejeduría por chorro de aire. Cubre las preguntas específicas de compra que determinan si un compresor entregará estabilidad de presión consistente en el telar, y proporciona un marco de TCO para evaluar el costo real de propiedad a 10 años.
Recorra cualquier fábrica de tejidos con telares de chorro de aire y lo escuchará antes de verlo: el siseo rítmico del aire comprimido disparando a través de las boquillas, miles de veces por minuto, impulsando la trama a través de la urdimbre. Es el sonido de la producción. También es el sonido de su segunda factura eléctrica más alta.
El aire comprimido es la sangre vital de la fabricación textil moderna — pero también es la partida más ignorada en los presupuestos operativos de la mayoría de las plantas. En hilatura, tejeduría, tintorería y acabados, el aire comprimido impulsa cilindros neumáticos, controla la tensión del hilo, limpia maquinaria y alimenta los telares de chorro de aire que han reemplazado a los telares de lanzadera en toda la industria.
Según el programa Compressed Air Challenge del Departamento de Energía de EE. UU., los sistemas de aire comprimido suelen representar entre el 10 y el 15% del consumo eléctrico total de una planta — pero en plantas textiles, donde los telares de chorro de aire, los cilindros neumáticos y los sistemas de manejo de hilo funcionan continuamente, esa cifra suele ser mayor. Una fábrica de tejidos de tamaño medio puede tener entre 500 kW y más de 1.500 kW de carga conectada de compresores. Una mejora de eficiencia del 10–15% sobre esa carga no es un error de redondeo. Es una partida que sus competidores usarán en su contra.
Aquí está el problema que heredan la mayoría de los gerentes de planta: alguien, años atrás, compró compresores estándar de 7–8 bar para toda la planta. Funcionan. Pero están obligando al compresor a luchar contra su propia física. Y en una planta textil, eso es un hábito caro.
Por qué la baja presión no es un compromiso — es la especificación correcta
En la tejeduría por chorro de aire, la presión requerida en el colector del telar suele estar en el rango de 5–7 bar, dependiendo del tipo de telar y la velocidad. Pero muchos procesos textiles funcionan aún más bajo: aspiradores de hilo, transporte neumático y aire general de planta suelen operar a 3–4 bar. Las fábricas antiguas que usan compresores de 7–8 bar luego reducen la presión mediante reguladores — una práctica que no solo desperdicia energía, sino que crea las condiciones para el arrastre de aceite y bandas de presión inestables.
La termodinámica es directa, aunque el argumento de venta generalmente no lo sea. Un compresor de tornillo optimizado para descarga a 3–5 bar puede entregar 25–40% más volumen de aire con el mismo kW de motor en comparación con una máquina estándar de 7–8 bar. Eso no es una ganancia marginal. Es la diferencia entre operar tres compresores y operar dos.
La razón es la relación de compresión. Un compresor estándar de 8 bar comprime el aire ambiente aproximadamente 9:1. Un compresor de 3 bar lo comprime aproximadamente 4:1. Menos compresión por unidad de aire significa menos calor, menos estrés mecánico y más potencia del motor convertida en caudal útil en lugar de calor residual.
Para una planta textil que consume 4.000–6.000 CFM de aire de baja presión — típico de una operación de tejeduría por chorro de aire de tamaño medio — el delta energético entre una máquina de baja presión correctamente especificada y una unidad estándar de 8 bar puede superar los 100 kW de carga continua. A tarifas industriales, eso es una diferencia anual de seis cifras.
La tecnología detrás del ahorro: Qué significa realmente "PM VSD de baja presión"
La plataforma de compresor de aire de tornillo PM VSD de baja presión con inyección de aceite de DreamCompressor está construida específicamente para esta ventana operativa. La potencia va de 22 kW a 250 kW, con presiones de trabajo de 3–5 bar y caudal de aire de 1,8 a 65 m³/min. Pero las especificaciones solo cuentan parte de la historia. Las decisiones de ingeniería detrás de ellas son lo que marca la diferencia.
Geometría del bloque de compresión. El elemento de compresión no es un bloque estándar de 8 bar reducido. Utiliza un perfil de rotor y una relación de compresión optimizados para operación a baja presión, con mayor caudal de aire por revolución. La menor relación de compresión también significa menores temperaturas de descarga, lo que prolonga la vida de rodamientos y sellos.
Motor de imanes permanentes. El motor PM mantiene alta eficiencia en un rango de velocidad más amplio que los motores de inducción convencionales — crítico para plantas textiles donde la demanda de aire fluctúa con el programa de producción y los cambios de velocidad del telar. A carga parcial, la ventaja de eficiencia se amplía.
Variador de velocidad. Aquí es donde se acumulan los ahorros del mundo real. Las plantas textiles rara vez operan en estado estacionario. Los telares arrancan y paran por lotes. Los cambios de turno reducen la demanda un 30–40% durante 20–30 minutos. Los fines de semana funcionan a una fracción de la carga de los días laborables. Un compresor VSD iguala la producción a la demanda real en lugar de ciclar entre plena carga y descarga — un modo que desperdicia energía significativa en cada ciclo de descarga.
Según el Compressed Air Challenge del DOE de EE. UU., el control de velocidad variable en compresores de tornillo típicamente reduce el consumo energético un 25–35% en aplicaciones donde la carga varía más del 30%. Las plantas textiles son el caso de libro: los cambios de turno reducen la demanda un 30–40% durante 20–30 minutos, los fines de semana funcionan a una fracción de la carga laboral, y los ajustes de velocidad del telar cambian el consumo de aire a lo largo del día. En este entorno operativo, un compresor de velocidad fija cicla entre plena carga y descarga — un modo que desperdicia energía significativa cada vez que se descarga. Una máquina VSD iguala la producción a la demanda real.
Calidad del aire: Qué requieren realmente las aplicaciones textiles
Existe un concepto erróneo común en la industria textil de que "sin aceite" siempre es necesario. No lo es — pero eso no significa que el contenido de aceite pueda ignorarse.
El requisito estándar para la tejeduría por chorro de aire es un contenido máximo de aceite de 0,1 mg/m³, que corresponde a ISO 8573-1 Clase 2 para aceite. La calidad del aire en tejeduría textil se especifica típicamente como ISO 8573-1 Clase 2.4.2, es decir, aceite a ≤0,1 mg/m³, punto de rocío a presión de +3°C (alcanzable mediante secador frigorífico) y filtración de partículas adecuada para la aplicación.
La contaminación por aceite en procesos textiles — incluso a bajas concentraciones — causa problemas específicos y medibles: las partículas de aceite se adhieren a las boquillas del telar, reduciendo la fuerza del chorro y distorsionando la trayectoria de inserción de la trama. Contaminan las superficies del tejido, aumentando la tasa de defectos. Y en el ambiente de la planta, el aceite atomizado se propaga por el aire del taller, afectando la salud de los empleados y requiriendo costos adicionales de ventilación.
Un compresor de baja presión con inyección de aceite correctamente especificado con filtración multietapa puede cumplir ISO 8573-1 Clase 2 para contenido de aceite sin la prima de costo de la tecnología sin aceite. La clave está en el paquete de filtración, no en el tipo de compresor. Para aplicaciones textiles donde el aire no contacta directamente el tejido acabado en procesos críticos, el contenido de aceite Clase 2 es la especificación apropiada — no Clase 0.
Dicho esto, si su planta opera tanto tejeduría por chorro de aire como procesos donde ocurre contacto directo con el tejido (ciertas operaciones de acabado, por ejemplo), puede necesitar evaluar si un sistema de aire por zonas — con diferentes niveles de calidad para diferentes áreas — tiene más sentido que tratar toda la planta al estándar más alto.
Estabilidad de presión: La especificación que nadie escribe en el RFQ
Aquí hay algo que no aparece en la mayoría de los documentos de compra pero que importa enormemente en la práctica: la estabilidad de presión.
Los telares de chorro de aire son sensibles a la fluctuación de presión. Cuando la presión de suministro cae por debajo de la presión de referencia del telar, la inserción de la trama falla — el hilo no alcanza el lado opuesto de la calada. El telar se detiene. La producción se detiene. En un telar de alta velocidad funcionando a 500–600 rpm, una sola caída de presión puede propagarse en múltiples paradas de telar antes de que el sistema se recupere.
El requisito común es una fluctuación de presión inferior a 0,01 MPa (0,1 bar) en el colector del telar. Cumplir eso con un compresor estándar que cicla entre carga y descarga es difícil. La banda de presión durante la descarga — cuando el compresor no produce aire pero el sistema sigue consumiéndolo — crea exactamente la inestabilidad que causa fallos de inserción de trama.
Un compresor VSD con un receptor de aire correctamente dimensionado y tuberías bien diseñadas minimiza esta banda de presión. El compresor funciona continuamente a velocidad variable, siguiendo la demanda, en lugar de encenderse y apagarse. El resultado es una banda de presión más estrecha, menos paradas de telar y una calidad de tejido más consistente.
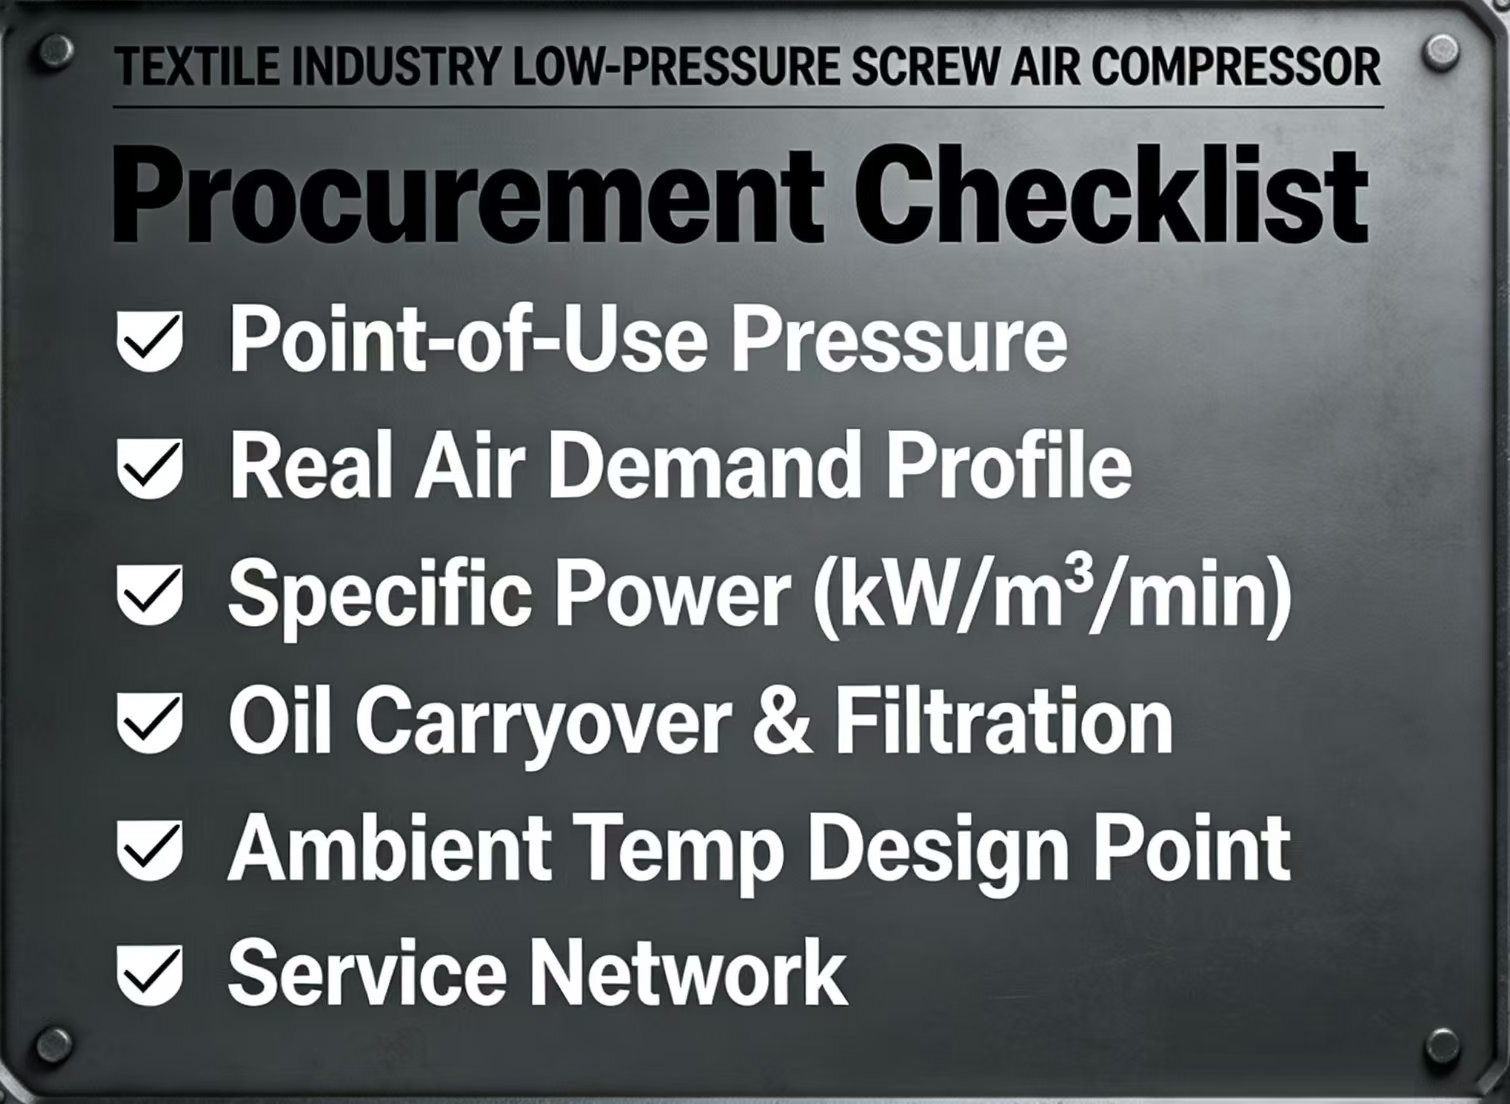
Qué preguntar antes de firmar: Lista de verificación de compra
1. ¿Cuál es la presión real requerida en el punto de uso, no en la salida del compresor?
La mayoría de las plantas textiles conocen su "presión de sistema" — pero esa suele ser la presión de descarga del compresor, no lo que realmente necesitan los telares. Mida la presión en el colector del telar durante la producción pico. Si es 5,5 bar, no necesita un compresor de 7,5 bar. Necesita un compresor de 6 bar con tuberías correctamente dimensionadas y caída de presión mínima.
2. ¿Cuál es el perfil real de demanda de aire, hora por hora?
La demanda de aire comprimido en plantas textiles varía significativamente por turno, por mezcla de productos y por velocidad del telar. El valor de un compresor VSD depende de cuánto varía la carga. Solicite un registro de datos de una semana de consumo de aire antes de dimensionar. Un compresor dimensionado para demanda pico sin VSD desperdiciará energía durante horas valle. Una máquina VSD dimensionada para demanda promedio con un pequeño buffer de receptor funcionará más eficientemente en todo el rango.
3. ¿Cuál es la potencia específica (kW por m³/min) a su presión de operación — no a la presión nominal?
Esta es la métrica de eficiencia más importante, y casi nunca se incluye en las cotizaciones estándar. Un compresor de 22 kW a 3 bar debería entregar aproximadamente 4,5–5,5 m³/min. Un compresor de 22 kW a 8 bar entrega unos 3,5–4 m³/min. Si el proveedor le cotiza la cifra de 8 bar para una aplicación de 3 bar, o está cotizando la máquina equivocada o está ocultando la brecha de eficiencia.
4. ¿Cuál es la especificación de arrastre de aceite, y qué filtración se incluye?
El arrastre de aceite nominal del compresor (típicamente 2–3 ppm para compresores de tornillo con inyección de aceite) no es lo mismo que la calidad del aire entregada a sus telares. Necesita filtros coalescentes y un secador frigorífico en el paquete para alcanzar ISO 8573-1 Clase 2.4.2. Solicite la especificación del filtro y el intervalo de reemplazo — este es un costo recurrente que debe estar en su cálculo de TCO.
5. ¿Cuál es el punto de diseño de temperatura ambiente para la sala de compresores?
Las plantas textiles, especialmente en regiones tropicales y subtropicales, a menudo tienen salas de compresores que alcanzan 40°C o más. Un compresor nominal para 45°C ambiente sin margen funcionará caliente, se disparará por alta temperatura y degradará el aislamiento del motor más rápido. Solicite la temperatura ambiente nominal y la curva de derrateo por encima de ella.
6. ¿Cuál es la red de servicio en su región?
Un compresor PM VSD de baja presión no es una máquina de commodity. Requiere técnicos capacitados en el bloque específico, el variador VSD y el sistema de control. Obtenga el nombre y la ubicación del proveedor de servicio real, el tiempo de respuesta promedio para una llamada de avería, y el plazo de entrega de repuestos críticos (rodamientos del bloque, módulo VSD, controlador). Si el técnico capacitado más cercano está a 1.500 km, factorícelo en su evaluación de riesgos.
La conversación de TCO que realmente le importará a su CFO
La fabricación textil opera con márgenes ajustados. Una decisión de sistema de aire comprimido que agrega $20.000 por año en costo energético innecesario es una desventaja competitiva que se acumula anualmente.
Así es como enmarcar la comparación:
| Factor | Compresor estándar 7–8 bar | PM VSD de baja presión (3–5 bar) |
|---|
| Potencia del motor para el mismo caudal | Referencia | 20–40% menos |
| Costo energético anual (4.000 CFM, 8.000 hrs) | Referencia | 25–35% menor |
| Estabilidad de presión en el telar | Banda más amplia, más paradas | Banda más estrecha, menos paradas |
| Arrastre de aceite a los telares | Mayor si la filtración es insuficiente | Controlado con filtración adecuada |
| Rango de modulación VSD para carga variable | Limitado (si es velocidad fija) | Rango completo (25–100%) |
| Complejidad de mantenimiento | Estándar | Similar, pero requiere técnicos capacitados |
El consumo energético representa más del 80% del costo total del ciclo de vida de un compresor. En una planta textil que opera 8.000 horas al año, la diferencia energética entre una máquina VSD de baja presión correctamente especificada y una unidad estándar de 8 bar de velocidad fija típicamente superará la diferencia de precio de compra en 18–24 meses.
La conclusión
El cambio de la industria textil hacia la tejeduría por chorro de aire, mayores velocidades de telar y estándares de calidad más estrictos ha convertido el aire comprimido en un centro de costo estratégico, no en una ocurrencia tardía de servicios públicos. Las plantas que lo tratan como tal — especificando la presión correcta, la tecnología de motor correcta y la estrategia de control correcta — son las que mantendrán el margen a medida que suban los costos energéticos y se intensifique la competencia.
Los compresores de tornillo PM VSD de baja presión no son un producto de nicho. Son la especificación correcta para la mayoría de las aplicaciones de aire comprimido textil. La pregunta es si su proceso de compra está diseñado para capturar ese valor — o si todavía está comprando máquinas de 8 bar y regulando la presión hacia abajo, pagando por compresión que nunca necesitó.
Conozca su requisito real de presión. Conozca su perfil real de demanda. Conozca su costo energético real por m³ de aire. Esos tres números le dirán si una máquina VSD de baja presión es una mejora o una necesidad.
business efficiency.